Artykuł sponsorowany
Kontrola wibracji i wiórów przy frezowaniu nierdzewki oraz aluminium w małych seriach
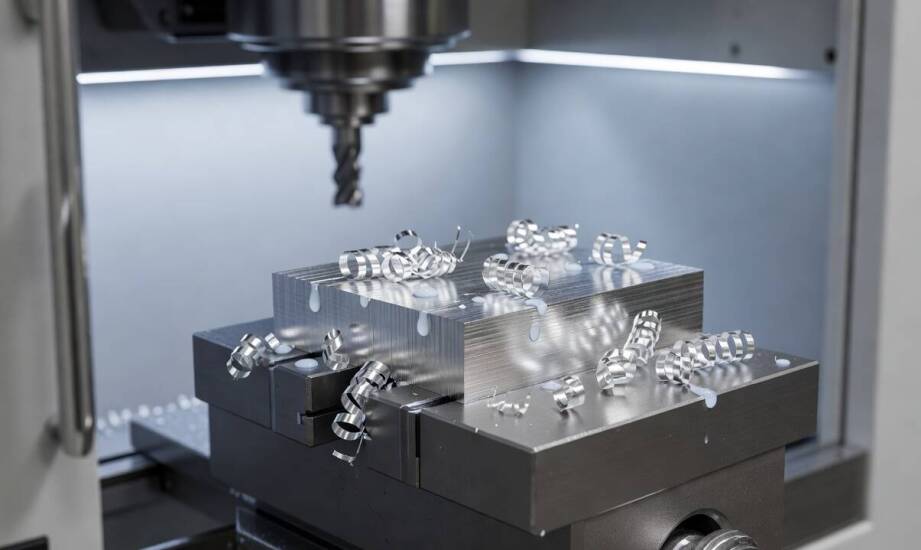
Rozpoczęcie produkcji od pojedynczego detalu ze stali nierdzewnej lub aluminium często daje złudne poczucie bezpieczeństwa. Pierwsze sztuki zjeżdżające z maszyny zazwyczaj trzymają wymiar, a ich powierzchnia wygląda nienagannie. Prawdziwy sprawdzian następuje jednak podczas realizacji dłuższej serii produkcyjnej. Wraz z upływem czasu na kolejnych elementach zaczynają pojawiać się zmatowienia i charakterystyczne ślady po przejściu frezu. Proces obróbczy traci stabilność, co prowadzi do narastania wibracji i stopniowego rozjazdu tolerancji wymiarowych. Taka sytuacja zmusza operatora do przerywania pracy, wprowadzania korekt i częstszej wymiany płytek skrawających. Zrozumienie specyfiki tych materiałów pozwala uniknąć podobnych niespodzianek i utrzymać stałą jakość całej partii.
Przeczytaj również: Jakie usługi wykonywane są w ramach sprzątania po remoncie?
Skąd biorą się problemy przy frezowaniu nierdzewki i aluminium?
Stal nierdzewna i aluminium wymagają zupełnie odmiennego podejścia do obróbki ze względu na swoje właściwości fizyczne. Nierdzewka charakteryzuje się bardzo niską przewodnością cieplną. Gwałtowny wzrost temperatury następuje bezpośrednio w strefie skrawania. Ciepło nie rozchodzi się po materiale, lecz kumuluje na krawędzi tnącej frezu. Zjawisko to sprzyja powstawaniu narostu, który niszczy geometrię narzędzia i degraduje jakość obrabianej powierzchni. Stal nierdzewna ma również skłonność do utwardzania się na zimno podczas pracy, co wymusza stosowanie zdecydowanych, równych przejść.
Przeczytaj również: Automatyzacja procesów obróbki metali CNC w Gliwicach: korzyści dla klientów i producentów
Zupełnie inaczej zachowuje się aluminium. Ten metal doskonale odprowadza ciepło, ale wykazuje dużą plastyczność. Przy niewłaściwie dobranej geometrii ostrza materiał zaczyna przyklejać się do powierzchni natarcia narzędzia. Wymaga to stosowania bardzo ostrych krawędzi tnących oraz obfitego chłodzenia. Obie grupy materiałowe stwarzają też odmienne wyzwania związane z powstawaniem zadziorów. Miękkie gatunki aluminium łatwo ulegają poszarpaniu, natomiast twarda nierdzewka tworzy ostre gratu, które utrudniają późniejszy montaż elementów.
Przeczytaj również: Dlaczego fotel Ton to must-have w nowoczesnym wnętrzu?
Kluczową rolę w opanowaniu tych zjawisk odgrywają parametry przejścia. Agresywny posuw przy zbyt małej sztywności całego układu błyskawicznie wzbudza drgania. Wibracje te przenoszą się na detal i pozostawiają na nim widoczną „falę”. Zmniejszenie głębokości skrawania i rozłożenie naddatku na większą liczbę lżejszych przejść pozwala uspokoić proces i odciążyć wrzeciono. Zmiana parametrów w trakcie trwania serii natychmiast odbija się jednak na wymiarach końcowych, dlatego ustalona strategia musi pozostać niezmienna do ostatniej sztuki.
Ewakuacja wiórów i stabilne mocowanie detalu
Nawet najlepiej dobrane parametry skrawania nie przyniosą oczekiwanego rezultatu, jeśli detal nie zostanie odpowiednio zamocowany. Elementy cienkościenne z aluminium lub długie detale ze stali nierdzewnej wykazują dużą podatność na ugięcia. Luźne trzymanie w imadle maszyny sprawia, że materiał zaczyna wibrować pod naciskiem frezu. Drgania te potęgują się z każdym kolejnym przejściem, co ostatecznie niszczy tolerancję wymiarową całej partii. Konieczne jest zapewnienie maksymalnej sztywności podparcia na całej długości obrabianego detalu.
Ewakuacja urobku ze strefy roboczej odgrywa równie ważną rolę. Ciągliwa stal nierdzewna generuje długie wióry, które mają tendencję do owijania się wokół oprawki. Aluminium produkuje zazwyczaj krótsze odpady, ale w ogromnej ilości, co szybko zapycha rowki wiórowe narzędzia. Pozostawienie urobku w strefie cięcia powoduje jego ponowne skrawanie. Recyrkulacja wiórów szybko podnosi temperaturę procesu i rysuje gotową powierzchnię. Skuteczne wypłukiwanie lub wydmuchiwanie odpadów gwarantuje, że ostrze cały czas pracuje w czystym materiale.
Właściwe zarządzanie tymi aspektami ma ogromne znaczenie dla firm zlecających produkcję komponentów maszynowych. Przedsiębiorstwa poszukujące podwykonawców do realizacji małych serii chętnie opierają się na sprawdzonych zakładach z regionu. Zlecając frezowanie w Gdyni i okolicach, producenci z Trójmiasta mogą sprawnie koordynować dostawy precyzyjnych elementów. Realizacją tego typu detali dla branży maszynowej i drzewnej zajmuje się między innymi SPOROL. Zakład wykonuje zlecenia oparte na obróbce metali nieżelaznych oraz nierdzewki i dba o powtarzalność wymiarową niezależnie od wielkości partii.
Stabilność na każdym etapie produkcji
Utrzymanie wysokiej jakości podczas obróbki wymagających materiałów nigdy nie jest kwestią przypadku. O sukcesie całej serii produkcyjnej nie decyduje wyłącznie sam wybór odpowiedniego gatunku aluminium czy nierdzewki. Podstawą pozostaje spójna i konsekwentnie realizowana strategia obróbcza. Obejmuje ona optymalny dobór narzędzi, głębokości przejść oraz przemyślany sposób mocowania półfabrykatu w przestrzeni roboczej maszyny.
Bieżące zarządzanie ewakuacją wiórów oraz kontrolowanie drgań pozwalają uniknąć niespodziewanych błędów na późniejszych etapach pracy. Dopiero całościowe spojrzenie na zachowanie maszyny i detalu gwarantuje, że ostatni wyprodukowany element będzie równie precyzyjny co sztuka wzorcowa. Przewidywalność i stabilność warunków skrawania to jedyna droga do wyeliminowania braków i zapewnienia powtarzalności wymiarowej.
Kategorie artykułów
Polecane artykuły

Torby wysyłkowe – jak dostosować je do potrzeb e-commerce?

W jaki sposób dermatolodzy diagnozują schorzenia skóry głowy?

Jak druk cyfrowy odmienia produkcję opakowań na nośniki muzyczne?
